Service · Jonction
Vulcanisation à chaud de bandes transporteuses
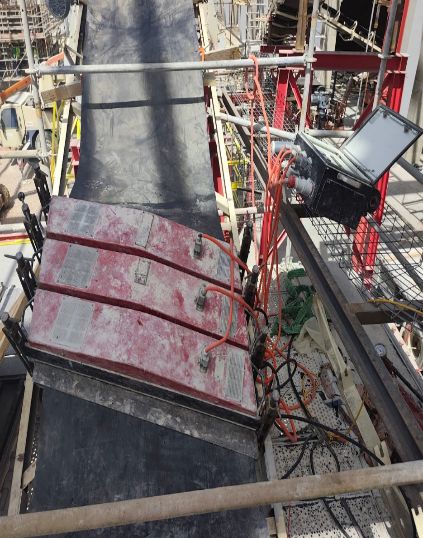
La jonction à chaud, sous presse hydraulique, pour les bandes textiles (EP) et les bandes à câbles d'acier (ST) — réalisée sur site par une équipe autonome.
Quand faire appel à cette prestation ?
- Une bande neuve ou remplacée doit être fermée en boucle.
- Une bande coupée ou déchirée doit être raccordée durablement.
- Une ancienne jonction doit être refaite.
Le principe d'une jonction étagée
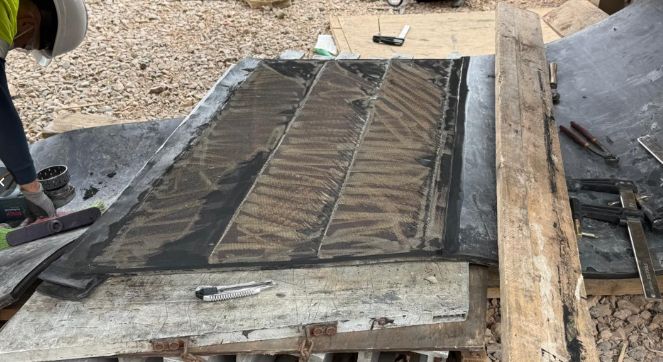
Sur une bande textile à plis, les deux extrémités sont découpées en escalier : chaque pli s'arrête à une marche différente, puis les extrémités sont assemblées et vulcanisées. Les points de rencontre des plis sont ainsi décalés, et non alignés sur une même ligne.
Le cœur de notre métier
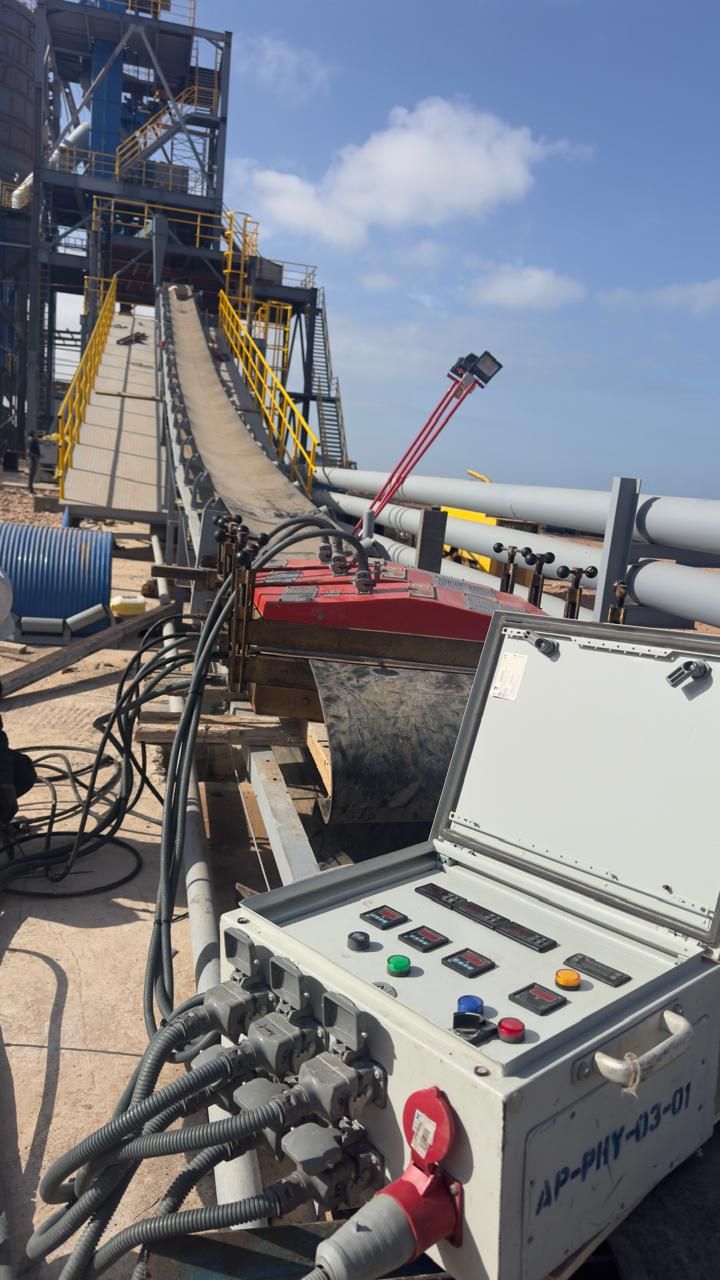
La vulcanisation à chaud est la jonction de référence pour les bandes fortement sollicitées. Nous la pratiquons sur site, avec nos presses à vulcaniser hydrauliques et un outillage spécialisé (éplucheuses, pinces tire-bandes, meuleuses et brosses rotatives à basse vitesse, thermomètres laser, duromètres).
Le kit de vulcanisation est préparé et les presses sont vérifiées au dépôt avant le départ. Sur site, l’équipe est autonome : transport du matériel, mise en place, réalisation, repli du chantier et nettoyage de la zone.
Sur le terrain
Comment se déroule l'intervention
Préparation et mise au pas
Alignement de la bande et bridage sur la zone d'intervention.
Épluchage
Retrait précis des couches de gomme et découpe des plis en escalier pour les bandes textiles, ou dégagement des câbles pour les bandes à câbles d'acier.
Nettoyage et brossage
Brossage rotatif pour augmenter la surface d'accroche, puis dépoussiérage rigoureux.
Gommes de liaison
Application de la solution vulcanisante et pose de la gomme intermédiaire.
Cuisson sous presse
Mise sous pression hydraulique, montée en température, maintien puis refroidissement, selon un temps calculé en fonction de la bande.
Contrôle et finition
Contrôle de la dureté après refroidissement, ébarbage des débordements de gomme, contrôle visuel et remise en tension progressive.
Ce que nous attendons de vous
- Arrêt et consignation du convoyeur par le client avant toute intervention.
- Accès à la zone d'intervention et emplacement pour la presse et, si besoin, les groupes électrogènes.
- Informations sur la bande : type, largeur, épaisseur, état.
Ce que vous recevez
- Une fiche de suivi de cuisson attestant les paliers de température et de pression appliqués.
- Un rapport d'intervention détaillé : travaux réalisés, anomalies constatées sur d'autres parties du convoyeur, recommandations.
Questions fréquentes
Sur quelles bandes réalisez-vous la vulcanisation à chaud ?
Sur les bandes textiles (EP) et sur les bandes à câbles d'acier (ST).
Combien de temps dure une jonction à chaud ?
La durée dépend du type et de l'épaisseur de la bande. Elle est précisée dans notre offre pour chaque intervention.
Amenez-vous vos propres presses ?
Oui. Nous intervenons avec nos presses à vulcaniser hydrauliques et notre outillage, et nous assurons le transport de notre matériel.
Secteurs concernés : mines.
Preuves
Travaux comparables réalisés
| Client | Année | Objet | Site / secteur |
|---|---|---|---|
| MASA MarocContrat direct | 2026 | Repère 1 et 5 : Travaux sur bande d'élévateur et montage de convoyeur avec jonction à chaud | |
| OCP SAContrat direct | 2026 | Repère 1 et 5 : Travaux de pose de bandes — extension TSP03 (stabilisateur) | Phosphates & fertilisants |
| OCP SAContrat direct | 2026 | Repère 1 et 4 : Maintenance mécanique corrective et préventive et jonction de bandes — TSP 3 | Phosphates & fertilisants |
| BMA (Barytes du Maroc)Contrat direct | 2025 | Repère 1 et 5 : Pose de bandes et vulcanisation à froid (quatre commandes, 2025-2026) | Mines |
| Managem — mine de TizertSous-traitance | 2025 | Repère 1 et 5 : Pose de bandes et vulcanisation à chaud (sous-traitance pour REMA TIP TOP NORD AFRIQUE) | Tizert · Mines |
Un besoin en vulcanisation à chaud de bandes transporteuses ?
Décrivez votre besoin : nous revenons vers vous avec une proposition adaptée à votre site et à votre arrêt.